Determination of bending properties - three-point bending test on plastics according to EN ISO 178
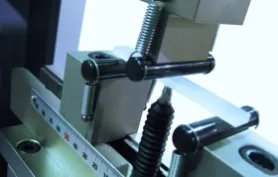
Ohybové zkoušky se provádí za účelem zjištění chování materiálu při ohybu způsobeného působením vnější síly, a proto je zkouška ohybem jednou ze základních zkoušek pro vyhodnocování materiálových vlastností.
Předchozí normy zabývající se zkouškou tříbodovým ohybem plastů nevyžadovaly snímač deformace vzorku. V takovém případě, jakmile se začne test vzorku, uvažuje se deformace vzorku a posuv tlačného hrotu jako celek, což není vhodná metoda pro přesné měření modulu pružnosti v ohybu. Do změn provedených v normách ISO 178:2010, a násl. změn a JIS K 7171:2016 bylo zahrnuto buď použití snímače deformace třídy 1 dle ISO 9513 s absolutní přesností lepší než 1%, nebo použití korekční křivky tuhosti (poddajnosti) pro odstranění vlastní deformace zkušebního systému.
V našem případě byla zkouška tříbodovým ohybem provedena podle zmíněných norem na vzorcích z PC, PVC a GFRP, kde modul pružnosti v ohybu byl vypočítán vždy z pozice příčníku, dále za použití korekční křivky tuhosti a jako třetí způsob pomocí dat ze snímače deformace.
Y. Kamei
Zkušební systém
Měření bylo provedeno na stolním univerzálním zkušebním stroji Shimadzu AGS-X; k měření deformace byl použit snímač s přesností lepší než 3,4 μm. Požadavky změněné normy při použití vzorku tloušťky 4 mm jsou uvedeny na obr. 1. Hodnota použitá pro výpočet modulu pružnosti v ohybu je 341 μm, kde je vyžadován snímač deformace s absolutní přesností lepší než 1% (3,4 μm) viz obr. 1, který zachycuje modul pružnosti v ohybu počítaný ze dvou bodů, ačkoliv modul pružnosti v ohybu je možné počítat i pomocí lineární regrese křivky.
Tab. 1, 2 a 3 zachycuje vybavení, vzorky a použité zkušební podmínky. Na obr. 2 je vyobrazený snímač deformace. Zmíněná norma EN ISO 178 popisuje metodu A, která využívá konstantní rychlosti, a metodu B, během níž se zkušební rychlost zvyšuje po vyhodnocení modulu pružnosti v ohybu. Zkušební metoda A byla použita při měření vzorku GFRP, který má malou maximální deformaci. Zkušební metoda B byla použita u materiálu PC a PVC, které mají větší maximální deformaci; okamžik změny rychlosti byl nastaven na 0,3% deformace vzorku. Normy dále navíc uvažují poměr narůstající vnější síly a vzrůstající střižné síly, pokud je vzdálenost podpěr příliš malá[1], a proto doporučují vzdálenost mezi podpěrami 16+/-1 x tloušťka vzorku.
 |
|
| Obr. 1 požadavky norem |
Tab. 1 zkušební vybavení
| Zkušební stroj Shimadzu | AGS-X |
| Siloměr | 1 kN |
| Snímač deformace | Snímač deformace Shimadzu |
| Ohybový přípravek | Podpěry i tlačný hrot R5 |
Tab. 2 informace o vzorku
| Rozměry | 80 mm x 10 mm x 4 mm |
| Materiál | PC, PVC, GFRP (krátká vlákna) |
Tab. 3 zkušební podmínky
| Zkušební rychlost | 2 mm/min |
| Zkušební rychlost po dosažení modulu pružnosti | 100 mm/min (metoda B) |
| Vzdálenost mezi podpěrami | 64 mm |
 |
|
| Obr. 2 snímač deformace a tříbodový přípravek |
Výsledky
Na obr. 3 je zachycena křivka napětí/deformace v ohybu. Průhyb (deformace ohybem) na vodorovné ose byl vykreslen z dat získaných ze snímače deformace. Křivka zachycuje prudký pokles napětí u vzorku GFRP. U vzorku PC a PVC klesá napětí plynule, pomaleji. Tabulka 4 obsahuje hodnoty napětí v ohybu a modulu pružnosti v ohybu pro každý materiál.
Tabulka 5 srovnává modul pružnosti v ohybu vypočítaný z dat získaných z posuvu příčníku, korekční křivky tuhosti (poddajnosti) a snímače deformace. Výsledky dokládají, že modul pružnosti v ohybu je nejmenší u měření deformace z příčníku, vyšší u korekční křivky a nejvyšší s měřením průhybu snímačem deformace.
 |
|
| Obr. 3 výsledky zkoušky |
Tab. 4 výsledky zkoušky
|
Napětí v ohybu [MPa] |
Modul pružnosti v ohybu [GPa] |
|
| PC | 104,4 | 2,44 |
| PVC | 123,0 | 3,48 |
| GFRP | 179,4 | 12,1 |
Tab. 5 srovnání modulů pružnosti v ohybu z dat získaných různými metodami [GPa]
| PC | PVC | GFRP | |
| Posuv příčníku | 2,41 | 3,39 | 11,5 |
| Korekční křivka | 2,42 | 3,41 | 11,7 |
| Snímač deformace | 2,44 | 3,48 | 12,1 |
Deformace ohybem v počáteční fázi zkoušky vzorku GFRP jsou zachyceny na obr. 4 a vypočítány ze všech tří zdrojů dat: z posuvu příčníku, za pomoci korekční křivky tuhosti a snímače deformace. Modrá křivka je vykreslena z dat získaných z posuvu příčníku, červená křivka je sestavena z dat získaných za pomoci korekční křivky tuhosti a černá křivka je získána pomocí snímače deformace. Z grafu je patrné, že na počátku testu jsou rozdíly.
 |
|
| Obr. 4 křivka napětí v ohybu/deformace ohybem u materiálu GFRP |
Závěr
Na plastech byla provedena zkouška tříbodovým ohybem v souladu s požadavky normy ISO 178:2010 a násl. změn a JIS K 7171/2016. Výsledky modulu pružnosti v ohybu jsou nejnižší při měření z posuvu příčníku, vyšší pak za použití korekční křivky tuhosti a nejvyšší při použití snímače deformace. Dále je evidentní, že rozdíl hodnot je tím větší, čím vyšší je hodnota modulu pružnosti v ohybu. Přesné měření deformace vzorku pomocí snímače deformace je vyžadováno pro správné vyhodnocení materiálových vlastností v souladu se shora uvedenými normami.
Vybavení Shimadzu uvedené v tomto článku je pak možné využít pro provádění zkoušky plastů tříbodovým ohybem v souladu s normou EN ISO 178 a dalšími.
[1] Takashi Murakami, Shimadzu Review Vol. 71, issue 3/4 (2014)
-

SHIMADZU Handels GmbH - organizační složka
Instruments for instrumental analysis, materials testing, measuring systems, laboratory instruments, peripherals, peripherals, plastic injection…

Suppliers on this topic
-
MIELL QUALITY s.r.o.
Technical testing and analysis, comprehensive industrial quality control, specialized solutions in product quality… -

IPA Slovakia, s.r.o.
Consulting for plastic and rubber production, accredited education in the field of plastics, training of operation and… -

Konica Minolta Sensing Europe B.V.
Spectrophotometer, photometer, color quality control, measuring systems, laboratory instruments, measurement… -

CZ TOOLBOX
A Czech-made tool storage and dispensing system that is integrated directly into the company's production processes.… -

3DTEC s.r.o.
Accredited testing services for various industries, 3D measurement, 3D scanning, programming for 3D measurements. -

Bonafa projekt s.r.o.
Protection of interiors against overheating and glare, external shading of rooflights with screen fabrics, rooflight…


Modernisation of Industrial Machinery by Symtex Brno: How to Extend Equipment Life and Improve Production Efficiency
26.10.2026 In the plastics processing and recycling industries, production equipment is often expected to operate reliably for many years. However, as machinery ages, its performance, availability of spare parts and compatibility with modern control systems...
Most read in the last 7 days
-
Polymer prices - october price increases partly successful, with minor corrections expected in the week ahead
-
Long-lasting solution: Radiation-crosslinked PE-Xc pipes for drinking water supply
-
Polymer prices – the increase in olefin monomer contract prices in October was in line with expectations
-
Polymer prices - Year-End Polymer Price Scenarios
-
Plastica-expo 26





Most read in the last 7 days
-
Polymer prices - october price increases partly successful, with minor corrections expected in the week ahead
-
Long-lasting solution: Radiation-crosslinked PE-Xc pipes for drinking water supply
-
Polymer prices – the increase in olefin monomer contract prices in October was in line with expectations
-
Polymer prices - Year-End Polymer Price Scenarios
-
Plastica-expo 26